


Por favor, deixe -nos uma mensagem
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 ZHEJIANG FOYOT ELECTRONIC TECHNOLOGY CO.,LTD
Select Language
English
Avalie a pinça pela superfície mais quente que suas mandíbulas tocam – não pela exibição do forno e nem pelo maior número na folha de dados. Na maioria das linhas de forjamento a quente, as mandíbulas atendem ao aço de 1150 a 1250°C, o que torna uma pinça de estampagem a quente de 900°C a ferramenta errada, não importa quão boa seja sua reputação na sala de impressão. Calcular a classificação de temperatura de 900C vs 1200C da pinça que eu preciso exige três medições e uma análise honesta do ciclo de trabalho, e geralmente salva os compradores de uma falha prematura da vedação ou de um efetor final superdimensionado que consome carga útil. Este guia detalha as três zonas de temperatura dentro de uma célula de forjamento, o que cada classe de classificação realmente oferece e como a FOYOT , um fabricante de pinças de alta temperatura na China, especifica unidades para trabalho de tarugos a 1200°C.
Três temperaturas diferentes atuam em uma garra ao mesmo tempo e os catálogos costumam citar apenas uma delas. É por isso que a simples questão de qual temperatura uma pinça pneumática pode suportar no forjamento não tem uma resposta numérica. Em uma típica célula de forjamento a quente você está lidando com:
Zona | Valor típico | O que ataca primeiro | Resposta do projeto |
Contato da mandíbula | 1150–1250°C | Inserções de mandíbula, molas, orientação de mandíbula | Liga resistente ao calor ou mandíbulas com ponta de cerâmica |
Radiante no corpo | 300–500°C a 300 mm | Vedações de cilindro, graxa, sensores | Escudo térmico, corpo de longo alcance de 300–700 mm |
Célula ambiente | 40–60°C | Resfriamento entre ciclos | Redução do ciclo de trabalho, purga de ar |
O mecanismo de falha quase nunca é o derretimento da mandíbula. É o cozimento da vedação do cilindro. As vedações NBR padrão são confortáveis até cerca de 80°C; O FKM (fluorocarbono) mantém aproximadamente 200°C continuamente e tolera picos curtos além disso; o silicone lida com amplas faixas, mas se desgasta mal contra incrustações e abrasão. Portanto, uma "garra de 1200°C" não é uma garra com vedação de 1200°C - é uma garra cujas mandíbulas, proteção e distância de afastamento mantêm o cilindro e as vedações muito abaixo de seus limites enquanto a face da mandíbula recebe o calor.
Meça antes de comprar: registre a temperatura de contato da mandíbula com um termopar de contato na coleta, verifique o campo radiante com um termômetro infravermelho na distância real de montagem e registre o tempo de contato versus tempo ocioso em segundos. Um contato de 6 segundos com uma marcha lenta de 20 segundos é uma tarefa completamente diferente de 15 segundos de retenção contínua, mesmo na mesma temperatura.
✅ Conclusão: Avalie a temperatura de contato da mandíbula, mas julgue o projeto verificando se ela mantém o cilindro abaixo de 80°C.
Compre classe 1200°C quando as mandíbulas tocam os tarugos; compre a classe de 900–1000 ° C ao manusear painéis formados que esfriam durante o transporte. As linhas de estampagem a quente e endurecimento por prensagem operam em contato com a peça de trabalho de 900 a 1000 °C por alguns segundos por curso, com peças finas que liberam calor rapidamente - essa é exatamente a função para a qual as séries de metal quente Bilsing PSQ40 (1000 °C, 450 N, 3 milhões de ciclos) e IMI Norgren (900 °C) foram projetadas. O manuseio de tarugos a partir de um aquecedor por indução, o forjamento a quente, o atendimento à prensa de corte e a remoção da fundição sob pressão são diferentes: peças mais pesadas, contato mais longo e mandíbulas que permanecem no campo radiante. Eles precisam de uma construção completa para alta temperatura.
A subespecificação aparece rapidamente – vedações endurecidas, força de deriva, um tarugo no chão em semanas. A especificação excessiva custa silenciosamente: um corpo mais pesado e protegido contra calor consome a carga útil do robô, precisa de um robô maior e retarda o ciclo.
É aqui que o processo do fabricante é mais importante do que uma reivindicação de catálogo. Com profundo acúmulo técnico no projeto de efetores finais desde 2016, a Zhejiang Foyot Electronic Technology Co., Ltd. constrói cada classe de temperatura em torno de sua função real: a FOYOT Electronics adere à rota independente de P&D, seguindo uma estratégia de desenvolvimento orientada à inovação que produziu mandíbulas e estruturas de vedação patenteadas e reconhecimento da Empresa Nacional de Alta Tecnologia. A empresa investiu pesadamente na construção de um sistema de fabricação moderno e inteligente , equipado com usinagem CNC internacionalmente avançada e capacidade de testes térmicos, para que as especificações da pinça pneumática de alta temperatura para tarugos 1200C possam ser verificadas por pedido, em vez de prometidas em uma página.
O que procurar nessa especificação:
Os números da força merecem a sua própria pergunta. Faça uma solicitação por escrito a qualquer fornecedor : que temperatura uma pinça pneumática pode suportar no forjamento em serviço contínuo com o pacote de vedação cotado? Em seguida, compare a resposta com a curva de redução - uma classificação de mandíbula sem um grau de vedação nomeado é marketing, e uma perda de força de 20 a 30% na temperatura de trabalho é normal.
Para tarugos pesados, a força também precisa ser dimensionada de acordo com a classe de temperatura – um projeto de cilindro duplo como o FOYOT FY12H-D100X2 atinge aproximadamente 22.900 N, que é para isso que serve um corpo de classe de forjamento de 1.200°C. Os compradores que comparam cotações de OEM devem solicitar dados de força medidos em temperatura e não em temperatura ambiente, pois é exatamente aí que as garras subespecificadas falham.
✅ Conclusão: combine a classe com a temperatura do contato e o ciclo de trabalho — 900°C para trabalho rápido em painel, 1200°C para contato de tarugo e fundição sob pressão.
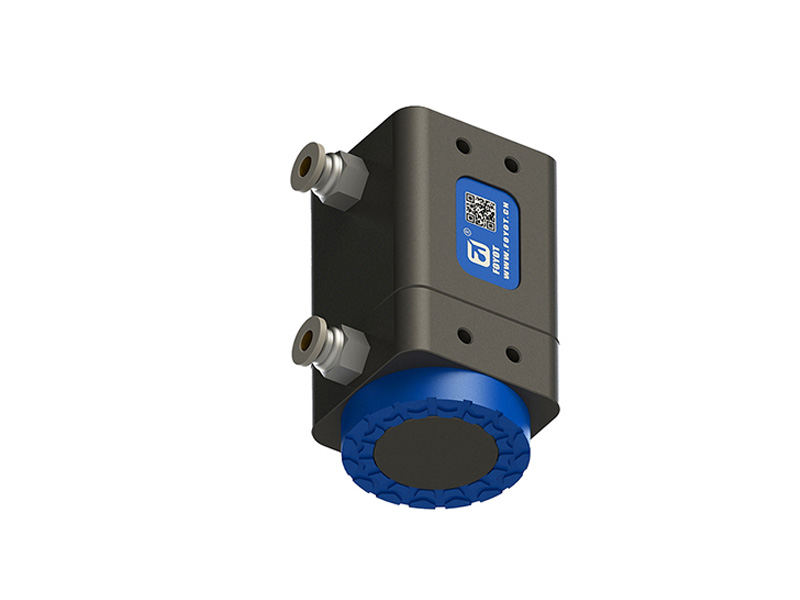
P: Classificação de temperatura de 900°C versus pinça de 1200°C, que preciso para tarugos de 1250°C? R: Se as mandíbulas tocarem nos tarugos que saem de um aquecedor por indução, peças forjadas a quente ou peças fundidas sob pressão a 1150–1250°C, escolha a classe de 1200°C. Se você manusear painéis estampados a quente a 900–1000°C com tempos de contato curtos, uma pinça de estampagem a quente de 900–1000°C é suficiente e mais leve.
P: Quais especificações de pinça pneumática de alta temperatura para tarugos 1200C são mais importantes? R: Quatro itens: liga da mandíbula e material de inserção, denominado pacote de vedação FKM, espaçador ou blindagem que mantém o cilindro abaixo de 80°C e dados de força medidos na temperatura de trabalho com redução de classificação aplicada.
P: Uma fábrica na China pode fornecer classes de temperatura e mandíbulas personalizadas? R: Sim. A FOYOT produz séries padrão de alta temperatura, além de variantes OEM/ODM – alcance personalizado, geometria da mandíbula e vedação – em sua própria fábrica, com modelos padrão enviados em cerca de 15 dias e construções personalizadas cotadas a partir de desenhos.
Compartilhe a temperatura de contato da mandíbula, a distância radiante, o peso da peça e o tempo de contato com a engenharia da FOYOT e você receberá uma classe de temperatura recomendada com cálculos de força e desclassificação — gratuitamente, geralmente dentro de um dia útil. Para designs de mandíbula personalizados ou projetos OEM/ODM, entre em contato com Zhejiang Foyot Electronic Technology Co., Ltd.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.