


Por favor, deixe -nos uma mensagem
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
 ZHEJIANG FOYOT ELECTRONIC TECHNOLOGY CO.,LTD
Select Language
English
A 1200°C, o tarugo deixa de ser magnético muito antes de deixar de ser quente – e esse fato decide a maior parte deste argumento antes que o preço seja mencionado. O aço se torna austenítico e efetivamente não magnético acima de aproximadamente 770°C, de modo que um ímã que levanta uma peça forjada de um aquecedor por indução retém metal quente e sem resposta. No entanto, os ímãs circulam diariamente nas forjarias, em peças brutas, chapas e sucata. A verdadeira questão entre pinça pneumática versus pinça magnética para manuseio de forjamento a quente não é, portanto, “qual é mais forte”, mas “em que etapa cada uma trabalha”. Este guia aborda física, resfriamento e segurança contra quedas e, em seguida, mostra como a FOYOT , fabricante de pinças para altas temperaturas na China, especifica unidades para tarugos de 1200°C.
Um ímã não falha gradualmente na temperatura de forjamento – ele falha completamente, em uma temperatura que você pode observar.
O ponto Curie. O ferro perde ferromagnetismo a cerca de 770°C. Os aços carbono e ligas tornam-se austeníticos e paramagnéticos muito antes disso, na prática, e um tarugo a 1150–1250°C está muito além da linha. Não há força de retenção para desclassificar, porque, para começar, não há resposta magnética. Os eletroímãs de moinhos pesados para placas atingem temperaturas em torno de 600–700°C com bobinas e blindagem de alta temperatura — um teto tecnológico, não o limite do catálogo de um fornecedor.
Escala. Abaixo do ponto Curie, a incrustação de óxido ainda prejudica o desempenho magnético. Superfícies laminadas a quente e forjadas carregam 0,1–1 mm de carepa não magnética, e a força de retenção magnética cai aproximadamente com o quadrado do entreferro. Um milímetro de escala pode remover mais da metade da força nominal de um ímã testado perfeitamente em uma placa de aterramento. As mandíbulas pneumáticas cortam a incrustação porque aplicam pressão mecânica em um ponto, não em um campo através de uma área.
Geometria e materiais. Um ímã precisa de uma face plana perpendicular ao campo. Barras redondas, virabrequins, bielas e teias finas proporcionam uma fração do contato para o qual foi classificado. As peças forjadas de alumínio, titânio e aço inoxidável austenítico não oferecem absolutamente nada - ambas áreas de crescimento na redução de peso.
O magnetismo residual é o custo silencioso: as peças saem magnetizadas, de modo que os cavacos aderem às superfícies usinadas, os arcos de soldagem explodem e uma etapa de desmagnetização se junta à rota.
Então, onde os ímãs ainda ganham seu lugar? Desempilhamento de blanks a frio, manuseio de sucata e movimentação de peças acabadas entre operações a frio – planas, limpas, ferrosas, ambiente. Os ímãs eletropermanentes também se mantêm sem energia, uma vantagem genuína de segurança em relação a uma pinça pneumática normalmente aberta. O erro é esticar isso para a zona quente, onde a peça parou de cooperar.
✅ Resumindo: os ímãs possuem manuseio frio, plano e ferroso; acima de 700°C eles retêm ar quente.
Uma vez que você aceita que as mandíbulas devem tocar o aço a 1.200°C, todo o problema do projeto passa a ser manter o atuador vivo - e ao que acontece quando a pressão do ar desaparece. A escolha entre resfriamento passivo ou ativo para o gerenciamento de calor das garras de forjamento se resume à aritmética do ciclo de trabalho e não à preferência.
Proteção passiva significa escudos térmicos, espaçadores de cerâmica e corpos de longo alcance que prendem o cilindro a 300–700 mm do tarugo. Adicione uma purga de ar e o corpo ficará a 60–80°C em um contato de 6 segundos/trabalho inativo de 20 segundos com aço a 1200°C nas mandíbulas. Não tem nenhum encanamento no pulso, nada para vazar, nada para manter – e é por isso que cobre a maioria das células de forjamento.
O resfriamento ativo significa uma camisa de água e um circuito fechado, e ganha complexidade quando o tempo de contato excede aproximadamente 10 a 12 segundos, a temperatura ambiente na prensa excede 60°C ou o robô não pode ser empurrado o suficiente para trás. Ele mantém a temperatura corporal estável independentemente do serviço, mas coloca linhas de refrigeração em um pulso girando 2.000 vezes por hora, provoca condensação e transforma um vazamento próximo ao aço a 1.200°C em um evento de vapor. Especifique quando os números exigirem, não porque pareça sério.
Depois, há o modo de falha que ninguém prevê. Uma garra pneumática normalmente aberta deixa cair sua peça no instante em que a linha de ar é cortada – e em uma célula de forjamento essa linha passa pela prensa, onde uma bala pode voar. A resposta da engenharia é uma configuração fechada por mola (ar para abrir), portanto a perda de pressão significa que as mandíbulas são fixadas com mais força em vez de abertas, apoiadas por uma válvula de retenção ou um pequeno acumulador no pulso por dois a três ciclos de emergência. A mesma lógica explica por que a questão de saber se uma pinça pneumática autotravante evita falhas de segurança contra quedas no forjamento a quente é colocada em todas as avaliações de risco sérias: isso acontece, mas apenas quando a mola fecha na peça e a geometria da mandíbula é autotravante, em vez de depender apenas do atrito.
É aqui que o processo do fabricante aparece no hardware. Com profundo acúmulo técnico no design de efetores finais desde 2016, a Zhejiang Foyot Electronic Technology Co., Ltd. constrói cada série em torno da tarefa que realmente cumprirá: a FOYOT Electronics adere à rota independente de P&D, seguindo uma estratégia de desenvolvimento orientada à inovação que produziu mandíbulas e estruturas de vedação patenteadas e reconhecimento da Empresa Nacional de Alta Tecnologia. A empresa investiu pesadamente na construção de um sistema de fabricação moderno e inteligente , equipado com usinagem CNC internacionalmente avançada e capacidade de testes térmicos, de modo que configurações de fechamento por mola, pacotes de blindagem e variantes de alcance sejam validados por pedido, em vez de prometidos em uma página.
O que colocar na folha de especificações:
Os compradores que comparam cotações de OEM devem fazer uma pergunta que separa a experiência de forjamento da ambição do catálogo: o que acontece com a peça quando a linha de ar é cortada a 1200°C? Um fornecedor que responde com uma taxa de primavera, um tempo de fechamento e um volume acumulador já construiu isso antes.
✅ Resumindo: a blindagem passiva cobre a maioria das células de forjamento; o resfriamento ativo é uma decisão do ciclo de trabalho; e mandíbulas fechadas por mola não são opcionais em tarugos quentes.
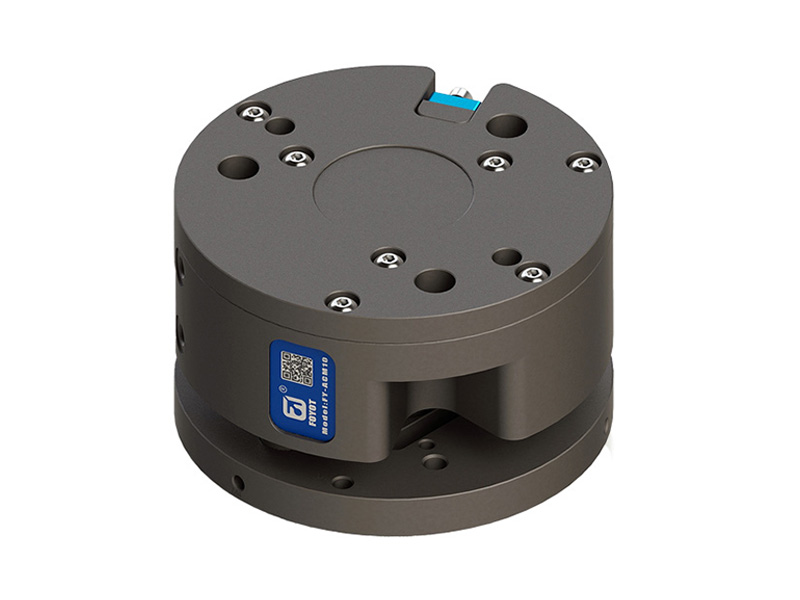
P: Garra pneumática versus garra magnética para manuseio de forjamento a quente - o que devo especificar para tarugos de 1200°C?
R: Pneumático, sem exceção. A 1150–1250°C, o aço é austenítico e não magnético, portanto, um ímã não tem força para aplicar, independentemente da classificação. Reserve ímãs para desempilhamento de peças brutas a frio, sucata e peças ferrosas planas à temperatura ambiente e use uma pinça pneumática blindada sempre que as mandíbulas encontrarem aço quente.
P: Quando o resfriamento passivo versus ativo para o gerenciamento de calor das garras de forjamento se inclina para o resfriamento a água?
R: Quando o tempo de contato excede cerca de 10 a 12 segundos por ciclo, o ambiente na prensa permanece acima de 60°C ou a geometria do robô evita 300 mm de afastamento. Abaixo disso, uma proteção passiva com purga de ar mantém o corpo entre 60 e 80°C e evita linhas de refrigeração no pulso.
P: Na perda de ar, uma pinça pneumática de travamento automático evita falhas de segurança contra quedas no forjamento a quente - mas o que deve ser verificado antes de confiar nela?
R: Um design fechado por mola e com travamento automático faz isso - a perda de pressão faz com que as mandíbulas fechem em vez de abrir, e uma válvula de retenção montada no pulso compra dois a três ciclos para concluir a transferência. Confirme a força de fechamento na temperatura de trabalho, não a 20°C: a taxa da mola e o atrito da mandíbula mudam com o calor.
P: Uma fábrica na China pode fornecer versões fechadas por mola e mandíbulas personalizadas?
R: Sim. A FOYOT fabrica séries padrão de alta temperatura, além de variantes OEM/ODM – configuração de fechamento por mola, alcance personalizado, geometria da mandíbula e vedações – em sua própria fábrica, com modelos padrão sendo enviados em cerca de 15 dias e construções personalizadas cotadas a partir de desenhos.
Compartilhe a temperatura da peça, os tempos de contato e de inatividade, o ambiente na prensa, o peso da peça e a distância disponível com a engenharia da FOYOT , e você receberá um pacote de blindagem, especificação de fechamento por mola e cálculo de força — gratuitamente, geralmente dentro de um dia útil. Para designs de mandíbula personalizados ou projetos OEM/ODM, entre em contato com Zhejiang Foyot Electronic Technology Co., Ltd.
Enviar e-mail para este fornecedor
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.